
Главная / О компании / Оборудование
Данные из паспортов оборудования «Формулы Металла» в г. Шахты
Здесь собраны реальные возможности наших станков: рабочие поля, толщины, диаметры, скорости. Сверьте со своей деталью — и сразу будет видно, сделаем ли мы ее у себя в цеху.
Если деталь укладывается в эти рамки — делаем на своем оборудовании, без подрядчиков и чужих очередей.
| Операция | Возможности | Оборудование |
|---|---|---|
| Лазерная резка | Лист до 3000 × 1500 мм. Черная сталь до 16 мм, нержавейка до 6 мм, алюминий до 5 мм, латунь до 4 мм. Точность ±0,03 мм | КМТ 3015 L1, источник IPG 1,5 кВт |
| Гибка | Листовой металл до 6 мм, матрицы V4–V50, внутренний радиус от 0,5 мм | 5-осевой листогиб с ЧПУ |
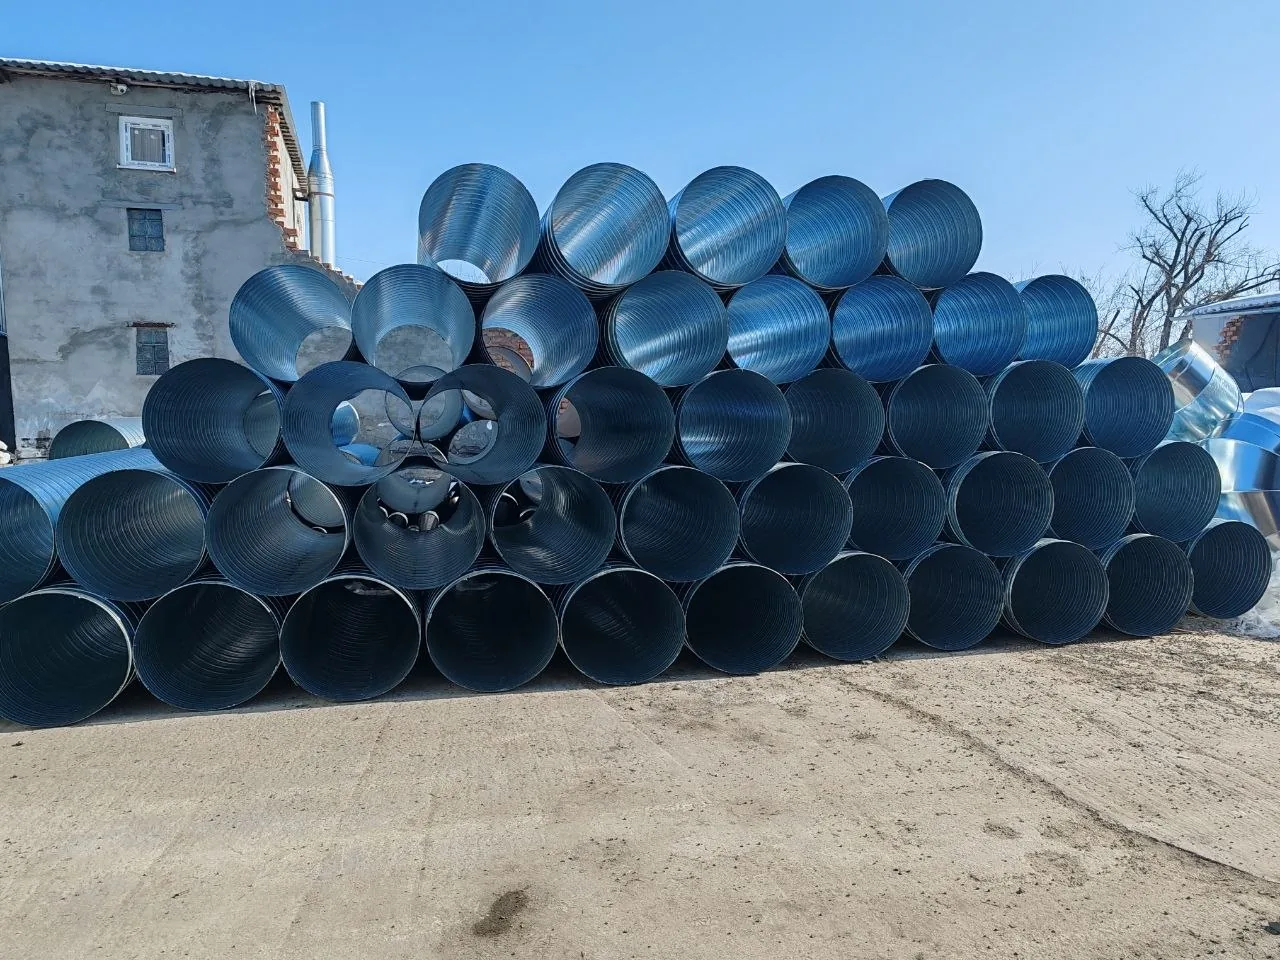
| Спирально-навивные воздуховоды | Ø 85–1500 мм, длина трубы до 9 м, металл 0,4–1,2 мм | SBTF-1500 |
| Отводы и фасонные части | Ø 100–1250 мм, металл 0,4–1,5 мм | SBWT |
| Фальцепрокат | Металл 0,5–1,2 мм, шесть типов замков | LC 12DR |
| Точечная сварка | Листы от 0,5 + 0,5 до 2,0 + 2,0 мм, пруток 10 + 10 мм | МТ-501 |
| Вальцовка | Лист до 4 мм, цилиндрические и конические обечайки | Листовые вальцы |
| Лазерная и полуавтоматическая сварка | Черная и нержавеющая сталь, металлоконструкции | Сварочные посты |
Деталь выходит за эти параметры — присылайте чертеж: часто решаем составными узлами.
Комплекс КМТ 3015 L1, источник излучения IPG 1,5 кВт
Режем детали любой формы по вашему чертежу: фланцы, кронштейны, кассеты, косынки, декоративные элементы, развертки под гибку. Точность ±0,03 мм позволяет сразу резать отверстия под крепеж без доработки.
Максимальная толщина и скорость реза зависят от металла. Скорость влияет на стоимость: чем толще лист, тем дольше машинное время.
| Толщина | Газ | Скорость резки |
|---|---|---|
| 1 мм | N₂ | 10–20 м/мин |
| 2 мм | O₂ | 7–10 м/мин |
| 3 мм | O₂ | 2,9–3,2 м/мин |
| 4 мм | O₂ | 2,4–2,6 м/мин |
| 5 мм | O₂ | 1,8–2,0 м/мин |
| 6 мм | O₂ | 1,6–1,8 м/мин |
| 8 мм | O₂ | 1,1–1,3 м/мин |
| 10 мм | O₂ | 0,9–1,0 м/мин |
| 12 мм | O₂ | 0,8–0,9 м/мин |
| 14 мм | O₂ | 0,6–0,7 м/мин |
| 16 мм | O₂ | 0,5–0,6 м/мин |
| Толщина | Газ | Скорость резки |
|---|---|---|
| 1 мм | N₂ | 15–20 м/мин |
| 2 мм | N₂ | 5–7 м/мин |
| 3 мм | N₂ | 3,5–4,5 м/мин |
| 4 мм | N₂ | 2,0–2,3 м/мин |
| 5 мм | N₂ | 1,2–1,8 м/мин |
| 6 мм | N₂ | 0,7–1,2 м/мин |
| Толщина | Газ | Скорость резки |
|---|---|---|
| 1 мм | N₂ | 30–32 м/мин |
| 2 мм | N₂ | 8–9 м/мин |
| 3 мм | N₂ | 3,8–4,2 м/мин |
| 4 мм | N₂ | 2,0–2,2 м/мин |
| 5 мм | N₂ | 0,8–1,0 м/мин |
| Толщина | Газ | Скорость резки |
|---|---|---|
| 1 мм | N₂ | 25–27 м/мин |
| 2 мм | N₂ | 7–8 м/мин |
| 3 мм | N₂ | 2,7–3,0 м/мин |
| 4 мм | N₂ | 1,5–1,7 м/мин |
Скорости — паспортные режимы для источника IPG 1,5 кВт. Реальная скорость зависит от сложности контура и количества врезок.
5-осевой листогибочный пресс с ЧПУ, сталь до 6 мм
Гнем профили, уголки, короба, кожухи, детали воздуховодов и фасадные кассеты. ЧПУ держит повторяемость угла по всей партии — первая и сотая деталь одинаковы.
Работаем методом воздушной гибки: лист опирается на края V-образной матрицы, пуансон продавливает его сверху. Ширину канала матрицы подбираем под толщину: 6–8 толщин для листа до 3 мм и 8–12 толщин для более толстого.
Посчитать развертку, усилие и цену гиба для своей детали можно в калькуляторе гибки.
Чем толще лист, тем шире нужна матрица — и тем длиннее должна быть полка, чтобы деталь не провалилась в канал. Закладывайте эти размеры в чертеж.
| Толщина листа | Матрица V | Мин. полка b | Внутр. радиус Ri | Усилие (сталь) |
|---|---|---|---|---|
| 0,5 мм | 4 мм | 3,0 мм | 0,5 мм | ≈ 3,8 т/м |
| 0,6 мм | 5 мм | 3,5 мм | 0,7 мм | ≈ 4,4 т/м |
| 0,8 мм | 6 мм | 4,0 мм | 0,8 мм | ≈ 6,5 т/м |
| 1,0 мм | 8 мм | 5,5 мм | 1,0 мм | ≈ 7,6 т/м |
| 1,2 мм | 10 мм | 6,5 мм | 1,3 мм | ≈ 8,8 т/м |
| 1,5 мм | 12 мм | 8,0 мм | 1,5 мм | ≈ 11,4 т/м |
| 2,0 мм | 16 мм | 10,5 мм | 2,0 мм | ≈ 15,2 т/м |
| 2,5 мм | 20 мм | 13,0 мм | 2,5 мм | ≈ 19,0 т/м |
| 3,0 мм | 25 мм | 16,5 мм | 3,2 мм | ≈ 21,9 т/м |
| 4,0 мм | 32 мм | 21,0 мм | 4,4 мм | ≈ 30,4 т/м |
| 5,0 мм | 40 мм | 26,0 мм | 5,0 мм | ≈ 38,0 т/м |
| 6,0 мм | 50 мм | 32,5 мм | 6,5 мм | ≈ 43,8 т/м |
Усилие указано на 1 метр длины гиба для черной стали; для нержавейки умножьте на 1,7, для алюминия — на 0,5. Пример: лист 2 мм гнем в матрице 16 мм, полка от 10,5 мм, радиус около 2 мм.
Станок SBTF-1500 (Stan Group), управление ПЛК
Навиваем жесткие круглые воздуховоды из рулонной ленты с замковым спиральным швом. Труба получается прочнее прямошовной той же толщины и не требует сварки.
Станок SBWT для сборки сегментных отводов
Собираем отводы, тройники и другие фасонные части круглых воздуховодов. Отбортовка и завальцовка сегментов идут одновременно на двух независимых станциях, а горизонтальная компоновка позволяет собирать отводы больших диаметров.
Сегменты соединяются замком без сварки — соединение герметичное, оцинковка не прогорает.
Станок LC 12DR, 2024 год
Прокатываем замковые соединения на листовых заготовках в холодном состоянии. Так собираются прямоугольные воздуховоды и фасонные изделия: без сварки, с плотным герметичным швом.
Машина МТ-501
Свариваем листовые детали внахлест точками: кожухи, короба, корпуса, усилители. Точечный шов почти не ведет металл и не требует зачистки, поэтому деталь остается ровной.
Обечайки для циклонов, бункеров, переходов и нестандартных воздуховодов.
Тонкий аккуратный шов почти без деформации — для видимых и декоративных деталей.
Сварные металлоконструкции по чертежу: рамы, каркасы, опоры, ограждения.
Часто да: делим деталь на части с замками или под сварку и собираем в цеху. Пришлите чертеж — предложим вариант составной конструкции.
Подойдет чертеж, эскиз с размерами или даже фото образца. Если чертежа нет — разработаем его сами под ваши размеры и задачу.
Беремся за оба варианта: от одной детали по эскизу до серийных партий под объект.
Нержавейку, алюминий, латунь и тонкую сталь режем азотом — кромка чистая, без окалины. Черную сталь от 2 мм режем кислородом: на кромке тонкий оксидный слой, перед покраской его обычно зачищают.
Пришлите чертёж или опишите задачу — посчитаем стоимость и срок в течение рабочего дня.